活塞车床检测
什么是活塞车床检测?
活塞车床检测:活塞车床检测覆盖样品制备、几何精度、材料性能与运行状态等模块。几何精度采用水平仪法、指示器法与激光干涉测量法;材料性能以硬度、光谱与金相检验为主;运行状态通过振动频谱、温升与噪声监测评定。判定依据相应检验标准与技术条件逐项对比允差,适用于设备验收、大修复核及维护评估等场景。
活塞车床检测以活塞类零件切削加工所用车床设备为对象,覆盖样品制备与前处理、几何精度测量、材料与表面性能检验、运行状态监测及应用场景匹配等模块。检测环节涉及尺寸链核查、形位公差评定、材质成分与硬度分析以及振动噪声诊断等多个维度,其价值在于还原设备综合技术状态,为加工质量管控与设备验收提供可核查的技术凭证。
检测样品制备与前期核查
活塞车床检测的对象整机、关键功能部件及配套的活塞试件。检测前应核查设备安装水平、环境温度与地基稳定性,环境温度宜保持在恒温条件下并记录波动范围。试件制备需选取代表性材料坯料,按标准切削规范完成外圆、内孔及端面加工,试件数量与装夹方式应满足统计评定要求。前期还应确认主轴、导轨、刀架处于正常润滑与热平衡状态,避免冷机状态直接测量引入系统偏差。全部仪器须在检定或校准有效期内使用。
几何精度检测方法
几何精度是活塞车床检测的核心维度,常用方法水平仪测量法、自准直仪检验法、指示器比较法及激光干涉测量法。床身导轨直线度可采用水平仪按节距法逐段测量并绘制误差曲线;主轴径向跳动与端面跳动以指示器在规定截面上直接读数;主轴轴线对导轨的平行度通过检验棒与指示器组合评定。定位精度与重复定位精度宜采用激光干涉仪按全行程分段测量。丝杠螺距累积误差可用球杆仪或标准量棒比对核查。
材料与表面性能检验
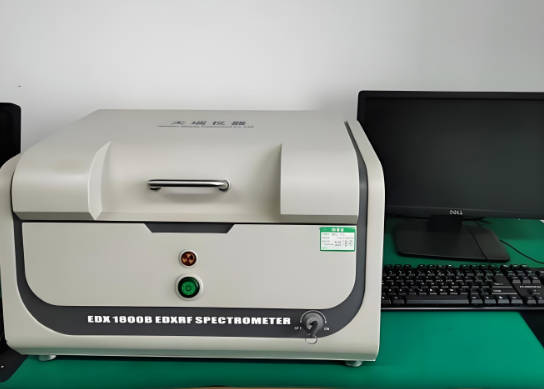
关键零部件的材料性能检测涵盖硬度测试、金相组织分析、化学成分分析及表面粗糙度评定。床身与主轴的硬度可采用布氏硬度法或洛氏硬度法测定;显微组织依据金相检验规程制样后观察评级;化学成分可用直读光谱法快速判定,必要时以碳硫分析仪补充测定。加工试件表面粗糙度以触针式轮廓仪测量 Ra、Rz 参数,评定时按基准长度分段取样并剔除异常数据。表面缺陷可辅以渗透检测排查裂纹类缺陷。
加工精度与运行状态检测
加工精度验证以典型活塞试件为载体,测量其直径尺寸分散度、圆度、圆柱度及锥度,据此评定机床切削稳定性。运行状态检测空运转试验与负荷试验两项,运转中监测主轴温升、空载功率及各部位异常声响。振动检测以加速度传感器在主轴端、刀架等测点采集信号,分析频谱中与转速相关的特征成分,判断轴承磨损或失衡状态。噪声测量按规定测点布置进行,声压级异常升高提示传动部件存在故障隐患。
应用场景与判定标准
活塞车床检测适用于设备出厂验收、大修后精度复核、定期预防性维护及二手设备交易评估等场景。判定依据以相应或行业几何精度检验标准、制造厂技术条件为基准,将各测项实测值与允差限对比。尺寸类与形位类指标按单项允差逐项判定;振动、噪声、温升等运行参数按设备技术规范规定的限值核查。任一关键项目超差即判为不合格,应在检测结论中列明超差项目、实测值与处理建议。
常见问题与注意事项
活塞车床检测对样品数量和寄送有什么要求?
整机检测在安装现场进行,无需寄送;试件加工验证通常要求按同一切削规范制备不少于规定数量的活塞试件,并注明材料牌号与装夹方式。送检关键零部件时应清洁防锈、妥善包装,附图纸与技术要求。
活塞车床检测应如何选择测量方法?
几何精度优先采用水平仪、指示器与激光干涉仪等通用量法;材料性能按检验目的选取硬度法、光谱法或金相法;运行状态以振动频谱与温升监测为主。方法选择应与被测项目允差等级及现场条件相匹配。
活塞车床检测的判定依据是什么?
判定以或行业几何精度检验标准、制造厂技术条件及设备技术规范为依据,将实测值与相应允差限逐项对比。关键项目超差即判不合格,结论中应列明超差项、实测值与整改建议,不得以单一指标替代综合评定。