连接附件检测
什么是连接附件检测?
连接附件检测:连接附件检测覆盖螺栓、螺母、卡套、快速接头等紧固件,核心模块尺寸与螺纹参数测量、力学性能与扭矩试验、磁粉及渗透无损检测、材料成分与金相分析。本文按样品制备到判定标准的步骤展开,介绍各项目的方法选用与操作要点,供验收与失效诊断参考。
连接附件指螺栓、螺母、销轴、卡套、快速接头等起连接与紧固作用的机械零部件,其质量直接关系整机装配的可靠性与安全性。本文围绕连接附件检测展开,依次覆盖样品制备与前处理、几何尺寸与螺纹参数测量、力学性能试验、表面缺陷无损检测、材料成分与金相分析等模块,并归纳判定标准与适用场景,为从业人员建立一套可操作的检测路径,据以评价连接附件的服役适应性。
样品制备与前处理要点
检测前须对连接附件进行状态确认与预处理。首先核对待检批次的产品图号、规格、表面处理方式,剔除存在明显磕碰伤与锈蚀的个体。其次按检测项目分组:用于力学性能试验的样品应保留原始热处理状态,不得另行加工影响性能的切削面;用于尺寸与螺纹测量的样品须以溶剂清洗去除油污与防锈脂,以免影响测头接触。用于金相与成分分析的样品则需在指定部位切取,切割过程采取冷却措施,避免热影响改变组织状态。样品数量应满足各项目平行测试与复测需求,并逐件编号登记,保证检测结果可追溯。
几何尺寸与螺纹参数测量
尺寸检测依据产品图样与相关紧固件验收规范执行。通端与止端螺纹塞规、环规用于判定螺纹的旋合性;对精度要求较高的连接附件,采用三针法测量螺纹中径,或使用影像测量仪、轮廓仪获取牙型角、螺距与牙侧角偏差。头部对边宽度、杆部直径、法兰厚度、孔位中心距等要素,分别选用外径千分尺、游标卡尺或坐标测量机测定。测量时须控制环境温度与测力,弹性材料宜采用光学非接触方式,规避接触变形带来的系统偏差。各项实测值与公差带比对后,逐项给出合格与否的结论。
力学性能与紧固扭矩试验
力学性能是连接附件检测的核心维度。常规项目硬度测试、保证载荷试验、楔负载试验与扭矩-夹紧力测试。硬度测试多用洛氏与维氏法,在规定检测点取多点平均;保证载荷试验将规定载荷施加于螺纹副并保持一定时间,卸载后测量永久伸长量是否超限。扭矩-夹紧力试验借助扭矩-张力试验机,绘制扭矩系数曲线,评价螺纹副的摩擦特性与防松性能。镀层连接附件试验前须确认表面处理层状态,试验后逐件检查有无断裂、脱扣与头部开裂等失效形态,并记录失效部位。
表面缺陷无损检测方法
表面与近表面缺陷检测以磁粉检测与渗透检测为主。铁磁性材料的螺栓、销轴优先采用磁粉检测,连续法施加磁悬液,在紫外灯或可见光下观察磁痕堆积;非铁磁性材料如不锈钢卡套、有色金属接头则选用渗透检测,经渗透、清洗、显像后判定缺陷显示痕迹。对内部缺陷,可采用超声波检测或工业射线检测,检查杆部与头颈过渡区域的裂纹、夹杂与折叠。缺陷评定依据相应验收等级执行,凡超标显示均应记录位置、走向与当量尺寸,并结合受力方向评估危害程度。
材料成分与金相组织分析
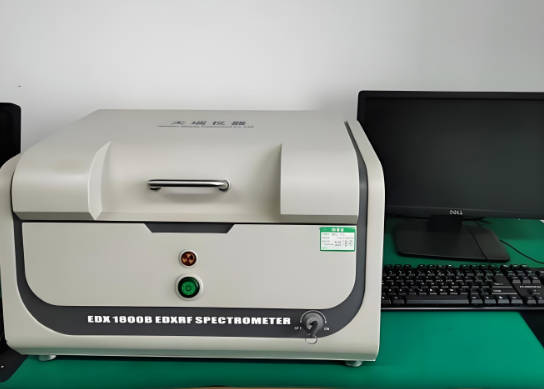
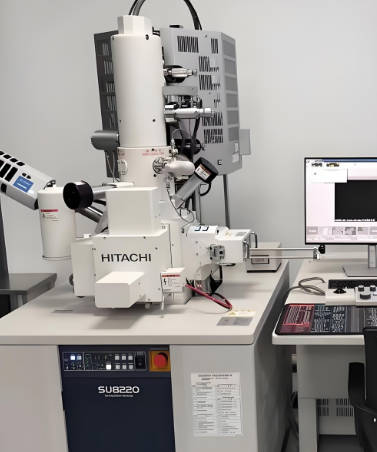
成分分析用于验证连接附件的材质符合性。碳钢与合金钢附件采用直读光谱法测定主要元素含量;对微小异形件或镀层干扰明显的样品,可辅以火花源光谱或能谱分析。金相检验选取纵剖面制备试样,经镶嵌、磨抛、侵蚀后观察显微组织,评定晶粒度、脱碳层深度及非金属夹杂级别。经热处理的附件还应检查表面与心部硬度梯度,判断淬透均匀性。若断口失效件送检,则借助扫描电镜观察断口形貌,区分疲劳、韧窝与解理等断裂机制,为失效原因分析提供事实基础。
应用场景与判定标准
连接附件检测适用于机械制造、能源装备、轨道交通、钢结构工程等多种领域,既服务出厂验收与进厂复检,也服务于装配现场的质量争议判定与失效件诊断。判定标准产品图样、紧固件验收规范、材料标准与无损检测验收等级四类依据,检测机构依据委托方指定的依据开展试验并出具结论。当多项检测结果出现矛盾时,应优先复核取样代表性与试验方法一致性,再行复测。报告结论按合格、不合格与限定条件符合三种形式给出,据以支撑验收决策与工艺改进。
常见问题与注意事项
连接附件检测适用于哪些产品范围?
适用于螺栓、螺母、销轴、卡套、快速接头等各类紧固与连接用途的金属附件,覆盖碳钢、合金钢、不锈钢及有色金属等材质,可满足出厂验收、进厂复检与失效诊断等多种送检目的。
连接附件检测报告一般包含哪些内容?
报告通常载明样品信息、检测依据、检测项目与方法、实测数据、缺陷记录及单项判定结论,力学性能与无损检测项目附试验条件说明;结论以合格、不合格或限定条件符合的形式表述,供验收与工艺改进参考。
送检连接附件时应注意哪些沟通要点?
委托方应明确检测项目与判定依据,提供产品图号、材质与表面处理信息;样品数量须满足平行测试与复测需求并逐件编号。存在质量争议或失效诊断需求时,应保留失效原始状态,避免二次损伤影响分析。